- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
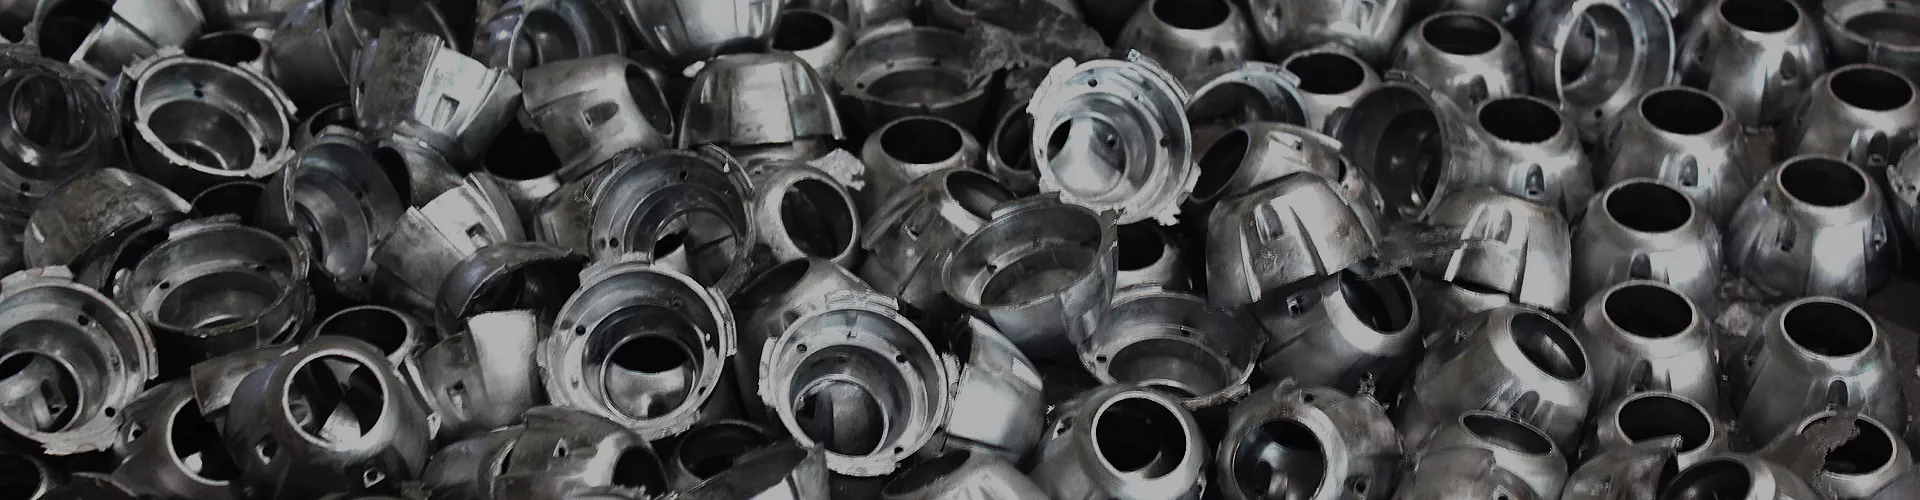


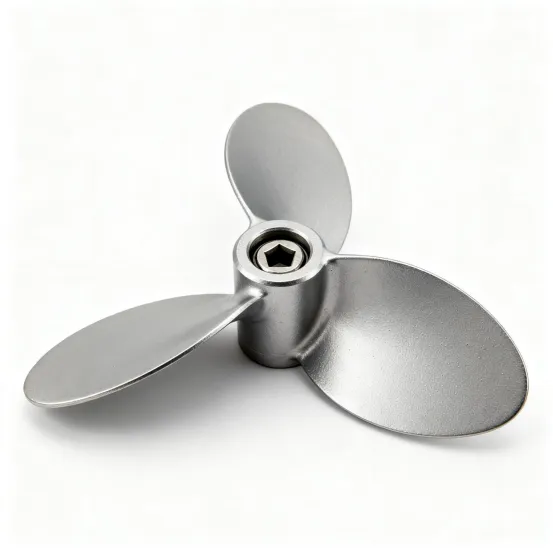
Пропелер за носач на лежиште за леење
Xiamen Hongyu интелигентна технологија Co.Ltd. се фокусира на RD и масовно производство на прецизни матрици. Нејзиниот основен производ Die Casting Bearing Carrier Propeller е широко применет за беспилотни летала, модели на бродови и опрема со мала моќност. Со интегрирана технологија за леење под висок притисок, производот се одликува со висока структурна цврстина и стабилна динамичка рамнотежа. Ние поддржуваме приспособен развој заснован на цртежи и обезбедуваме комплетни документи за проверка за да ги задоволиме потребите за поддршка на сериите на домашните и странските производители на електрична опрема.
Испрати барање
Опис на производот
Опис на производот
Пропелерот на носачот на лагери е основната погонска компонента во малите енергетски системи. Седиштето за монтажа на лежиштата и основата на пропелерот се интегрално излеани во празно преку леење под висок притисок и завршени преку прецизна обработка, динамичка калибрација на рамнотежа и површинска обработка. Во споредба со склопените конструкции, интегрираниот пропелер со носечки лагер ја елиминира спојувачката врска помеѓу седиштето и телото на пропелерот, обезбедува поголема коаксијалност при возење и е помалку склон кон олабавување и поместување по долготрајна употреба. Аголот на сечилото и спецификациите на седиштето на лежиштата може да се прилагодат за да одговараат на различните барања за излезна моќност.
Карактеристики на изведба
1.Интегрирана структура за кастинг за подобрена стабилност при трчање
Пропелерите на носачите на лежиштата издржуваат континуирана центрифугална сила и наизменични оптоварувања при работа со голема брзина. Структурната коаксијалност директно влијае на ефикасноста на излезната моќност и на бучавата при работа. Интегрираната кастинг ја елиминира акумулацијата на толеранцијата од склопувањето, намалувајќи ги ризиците од олабавување на седиштата и ексцентричноста на пропелерот на изворот. Формиран во еден истрел преку леење под висок притисок, производот има густа внатрешна структура и постабилна динамичка рамнотежа, погодна за долгорочна работа во услови со голема брзина.
2. Опции за материјал со повеќе спецификации за различни сценарија за моќност
Во споредба со традиционалните решенија за поделен пропелер, интегрираната структура за лиење со матрица постигнува подобра рамнотежа помеѓу лесниот дизајн и структурната цврстина. Материјалот балансира висока јачина, мала тежина и отпорност на корозија, прилагодлив на дронови, модели на бродови и мала навигациска опрема. Ние поддржуваме прилагодување на количината на сечилото, отворот за монтирање и големината на седиштето на лежиштата и можеме да интегрираме жлебови за заптивање и зајакнувачки ребра како што е потребно за да ги задоволиме барањата за склопување и перформанси на различна опрема.
3. Преглед на динамична рамнотежа за да се намалат трошоците за прилагодување на масовното производство
Сите структурни шеми поминуваат низ прелиминарна инженерска евалуација за да се предвидат потенцијални проблеми како што се деформација на леење со матрица, отстапување на динамичката рамнотежа и грешка во коаксијалноста на седиштето на лежиштата, намалување на последователните трошоци за прилагодување на масовното производство во фазата на дизајнирање. Пропелер на носач со лежиште за леење целосно го зема предвид просторот за склопување на електроенергетскиот систем и работните параметри во почетната фаза на дизајнирање. Аголот на сечилото и положбата за монтирање на лежиштата може да се прилагодат приспособливо според комплетните параметри на машината на клиентите.
Материјални параметри Технички спецификации
| Проект | Опис на параметарот |
| Име на производ | Пропелер за носач на лежиште за леење |
| Основен процес | Леење под висок притисок, прецизна обработка, динамична калибрација на рамнотежа, површинска антикорозивна обработка |
| Факултативни материјали Медицински | Алуминиумска легура ADC12, алуминиумска легура A380, легура на цинк Zamak3 (се избира врз основа на нивото на оптоварување, барањето за брзина и сценариото против корозија) |
| Структурна форма | Интегриран тип на седиште за лежиште, поддржува приспособување на бројот на ножеви, големина на отворот за инсталација и спецификации за положбата на лежиштето |
| Барања за изведба | Тест за точност на димензиите, тест за динамичка рамнотежа, тест на цврстина, во согласност со општите индустриски стандарди |
| Документи за испорака | Сертификат за материјал, извештај за инспекција на серија, достапен на барање |
| Услужен режим | Приспособување на ODM/OEM, масовно производство, поддршка на мали сериски примероци |
Забелешка: Горенаведените се општи референтни параметри. Конечните индикатори се предмет на цртежи потврдени од клиентот. За посебните барања за брзина и работна состојба, ве молиме контактирајте не однапред за прелиминарна оцена на изводливоста на процесот.
Die Casting Приспособување на мувла
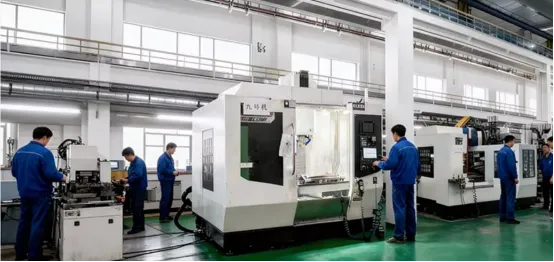
Како професионален производител на елиса од лиен ролери, ние го оптимизираме системот за затворање на мувлата и дизајнот на прелевање за барањата за динамичка рамнотежа на пропелерот за да обезбедиме униформа празна структура. По формирањето на празно кастинг, вршиме бришење, прецизно здодевање на седиштето на лежиштата, профилирање на сечилото и калибрација на динамична рамнотежа во низа за да се отстранат преостанатите бруси и да се обезбеди коаксијалност на седиштето на лежиштата и точност на динамичката рамнотежа на пропелерот. Повеќето обични производители на кастинг се фокусираат само на димензиите на изгледот. За пропелерите на носачите на лежиштата, ние придаваме поголемо значење на густината на внатрешната структура и конзистентноста на динамичката рамнотежа и ја земаме проверката на динамичката рамнотежа како стандарден процес за да избегнеме ризици од вибрации од изворот на производство.
Управување со квалитет со целосна врска
Како потпорни производители на лежишта во полето за прецизно леење, воспоставивме стандард за контрола на квалитетот со целосна врска. Ги проверуваме оценките на материјалите и ги чуваме оригиналните сертификати за материјали на влезната фаза, спроведуваме откривање на дефекти при земање примероци на празнините за леење за да ги провериме внатрешните дефекти на леењето, вршиме целосна димензионална проверка на седиштата на лежиштата по обработката и вршиме калибрација на динамичка рамнотежа и проверка на изгледот на готовите производи еден по еден. Работилницата е опремена со инструменти за мерење на сликата, тестери за динамична рамнотежа и специјален алат за цврстина за да се завршат сите инспекции, а сите записи се архивираат по серија. Покрај димензионалната инспекција, ние се фокусираме на проверка на коаксијалноста на положбата на монтирање на лежиштата и грубоста на површината за да се елиминираат проблемите со заглавување на склопот. Ја разбираме важноста на следливоста на компонентите за ревизии на проекти во странство. Сите приспособени проекти мора да ја завршат потврдата за првата статија пред да започне масовното производство.
Водич за избор
Во фазата на избор, треба да го потврдите полето за апликација, параметрите за моќност, димензиите на монтирањето, спецификациите на лежиштата и брзината на работа. Се препорачува да се избере сеопфатно комбинирано со измерени индикатори за изведба. Различната енергетска опрема има различни барања за структурата на пропелерот. Малата опрема за воздушно фотографирање и инспекција е многу чувствителна на тежина и бара стабилна работа и низок шум. Треба да се фокусираат на три основни индикатори: точноста на динамичката рамнотежа, ефикасноста на потисокот и конзистентноста на тежината, за да се избегнат флуктуации на перформансите на опремата предизвикани од индивидуалните разлики на производот.
За мала воздушна фотографија и опрема за инспекција, се применуваат спецификациите за пропелери на дронови. Производот се фокусира на лесен дизајн и ниска бучава. Профилот на сечилото е оптимизиран со динамика на течности за да се обезбеди потисок додека се намалува отпорот на ветерот при трчање, погоден за долга издржливост на дронови. Секоја серија на готови производи се калибрира еден по еден со професионални тестери за динамичка рамнотежа, со стабилна точност која достигнува степен G2,5. Отстапувањето на ефикасноста на потисокот е ≤3% при номинална брзина, отстапувањето на тежината на еден пропелер се контролира во рамките на ±0,5 g, а профилот на сечилото се проверува со координатна мерна машина, која ефикасно го намалува нервозата предизвикана од толеранцијата на склопот и ја подобрува стабилноста на летот.
За опремата за моќност со висок потисок, главните пропелери со воздушни завртки соодветните лежишта за носечки пропелери бараат поголема структурна цврстина и отпорност на замор. Јачината на поврзувањето помеѓу сечилото и седиштето на лежиштата е основниот индикатор, а треба да се земе предвид и векот на структурен замор при долгорочна работа со голема брзина. Структурата поминува 10^7 циклуси на тест за симулација на замор на наизменично оптоварување без пукнатини и трајни деформации. Еднообразноста на дебелината на ѕидот на заготовките за кастинг се контролира во рамките на ± 0,05 mm. Сериското земање примероци ја потврдува внатрешната порозност преку откривање на дефекти со рендген, со индикатори пониски од општите индустриски стандарди. Таквите производи обично се совпаѓаат со лежишта со поголема големина. Можеме да ја оптимизираме локалната дебелина на ѕидот и да го зајакнуваме распоредот на ребрата на седиштето на лежиштата според нивоата на оптоварување за да обезбедиме долгорочна сигурност на работењето при услови на големо оптоварување.
Опис на дизајнот на седиштето на лежиштата
Дизајнот на седиштата на лежиштата е суштината на приспособливоста на производот, што директно ја одредува точноста на инсталацијата на лежиштата, стабилноста на работа и целокупниот работен век. Технологијата на обработка и стандардите за инспекција се усогласуваат во фазата на дизајнирање за да се обезбеди контролирана точност на готовиот производ. Стандардните позиции за монтирање на лежиштата се компатибилни со конвенционалните топчести лежишта со длабоки жлебови. Референтната површина за монтирање се обработува со прецизна обработка. Сите внатрешни дупки на седиштата на лежиштата се обработуваат со прецизно здодевно едно по едно. По завршувањето, коаксијалноста се проверува со координатна мерна машина, со стабилно контролирана толеранција во рамките на φ0,02mm. Плошноста на референтната површина за монтирање е ≤0,015mm и грубоста на површината Ra≤0,8μm, што може целосно да одговара на надворешниот прстен на лежиштата и да го намали ексцентричното абење и абнормалниот шум при работа со голема брзина.
Толеранцијата за инсталација на стандардните лежишта е строго имплементирана во согласност со ISO индустриските стандарди, со стандардно вклопување на основата на дупки. Степенот на толеранција и структурата на жлебот за запечатување, исто така, може да се прилагодат како што е потребно за да се прилагодат на различни нивоа на заштита и работни услови, исполнувајќи ги посебните барања за склопување, како што се отпорни на прав и водоотпорни. За сценарија со голема брзина и тежок товар, можеме да ја прилагодиме зоната на толеранција на внатрешната дупка и пречки за да избегнеме лизгање на надворешниот прстен за време на работата на лежиштето.
Опис на приспособливост на одржување
Лежиштата носат делови во електроенергетските системи. Погодноста за расклопување директно влијае на трошоците за работа и одржување на опремата и ефикасноста на поправка на дефекти. Целосно ја разгледуваме приспособливоста на алатот во сценаријата за одржување на терминалите во фазата на дизајнирање на производот и не е потребна посебна приспособена алатка за рутинско одржување. За секојдневно одржување, дизајнот на седиштето на лежиштата е компатибилен со општите алатки за расклопување на извлекувачот на лежиштата. Стандарден чекор на напрегање е резервиран на надворешниот прстен на лежиштето. Силата е униформа при расклопување и нема да ја изгребе внатрешната дупка на седиштето на лежиштето и референтната површина за монтирање. По 500 циклуси на симулациски тест за расклопување, стапката на задржување на точноста на внатрешната дупка на седиштето на лежиштето и референтната површина е ≥98%. Нема да има неповратно слабеење на точноста поради рутинско расклопување, што ефикасно ја штити точноста на основата на куќиштето и го продолжува целокупниот век на употреба на производот.
За опремата за напојување на тркалата и сценаријата за енергетска единица монтирана на возило, структурата за монтирање на производот е исто така компатибилна со работниот простор на извлекувачот на лежиштата на тркалата. Доволна работна маргина за расклопување е резервирана околу прирабницата за монтирање, прилагодувајќи се на растојанието за отворање на вилицата и ударот на конвенционалните извлекувачи на лежиштата на возилото. Одржувањето може да се заврши без дополнителни структурни измени, исполнувајќи ги барањата за секојдневно одржување и расклопување на енергетските единици монтирани на возилото.
Прилагоден процес на испорака
1.Примање податоци: Примајте 2D цртежи, 3D модели или физички примероци од клиентите и собирајте информации за проектот како што се барањата за материјали, индикаторите за моќност и купената количина
2. Евалуација на процесот: проценете ја изводливоста на леење со матрица, идентификувајте ги потенцијалните ризици како што се проблемите со динамичката рамнотежа и обезбедете прелиминарни решенија и понуди
3.Mold RD: Приспособете ги калапи за леење за соодветните производи, комплетно пробно дебагирање на калапи и оптимизација
4. Пробно производство на примерок: Производство на прва серија примероци, комплетни тестови за изведба на димензија и динамична рамнотежа и доставете до клиентите за потврда
5. Масовно производство: Започнете со масовно производство по потврдата на примерокот, спроведете целосна контрола на квалитетот на процесот
6.Инспекција Испорака: Завршете ја конечната инспекција, спакувајте по потреба, организирајте логистичка пратка и доставувајте релевантни документи за инспекција истовремено
Зошто да не изберете нас
Имаме независни работилници за обработка на мувла и работилници за производство на леење. Сите основни процеси од RD на мувла, формирање на леење со матрици, прецизна обработка до проверка на готовиот производ се завршени во куќата без аутсорсинг, овозможувајќи стабилна контрола на циклусот на испорака и конзистентност на квалитетот. Нашиот тим има долгогодишно искуство во проекти за леење на електрична опрема и е запознаен со стандардите за ревизија на синџирот на снабдување во странство. По добивањето на цртежите, ние спроведуваме симулациска анализа за формирање на кастинг за проактивно да ги идентификуваме производните ризици како што се шуплините на собирање, деформација и отстапување на динамичката рамнотежа и истовремено обезбедуваме решенија за структурна оптимизација.
Поддржан од способности за управување со производството со целосна врска, нашиот основен производ Пропелер со носечки лежишта за леење одговара на различни проекти за прилагодување на опремата за електрична енергија во странство. Ние поддржуваме и земање примероци од мали серии и приклучување на нарачки од големи размери. Добредојдовте да испратите цртежи за евалуација на проектот и прототипирање.
Најчесто поставувани прашања
Какви површински третмани се достапни за овој пропелер на носач на лежиштето?
Пасивација, пескарење, елоксирање и премачкување во прав, може да се избере со потребите за антикорозија и отпорност на абење.
Кои стандардни големини на лежишта одговара на производот?
Стандарден за топчести лежишта со длабоки жлебови од 60 и 62 серии, големина на отворот може да се приспособи по одреден модел на лежиште.
Дали може да се приспособат количината, аголот и профилот на сечилото?
Да, достапни се 2–4 сечила, прилагодливи по потисок, брзина и барања за бучава.
Можете ли да обезбедите специјални извештаи за тестирање како тест со прскање со сол?
Да, извештаите за сол спреј, век на замор и ефикасност на потисок се достапни со податоци за следење на серија.
Која е цената на мувлата и времето на носење на примерокот за новото алатирање?
15–20 дена за стандардни структури. Цената на мувла зависи од сложеноста, се враќа за големи нарачки.
Дали поддржувате неутрално или сопствено брендирано пакување?
Да, достапни се и неутрални небрендирани и сопствени брендирани пакувања.
Кои методи на испорака и трговски услови ги поддржувате?
EXW, FOB, CIF достапни. Морски товар, воздушен товар, меѓународен експрес, прифатете номиниран шпедитер.
Кои предности ги имаат излеаните пропелери во однос на лиените со инјектирање?
Поголема јачина, подобра деформација и отпорност на топлина, постабилна динамичка рамнотежа при голема брзина, подолг работен век.
Можеме ли прво да добиеме примероци за тестирање на одборот?
Да, примероци од залихи или сопствени прототипови достапни за тестирање пред масовно производство.
Поврзана категорија
Испрати барање
Ве молиме слободно дајте го вашето барање во формата подолу. Ќе ви одговориме за 24 часа.